en
 vi
 es
 th
 pt
 ms
 ko
 ru
 fr
 de
 ar
 hi
 id


Oct 16,2026
ما هي أشرطة الربط ولماذا هي مهمة
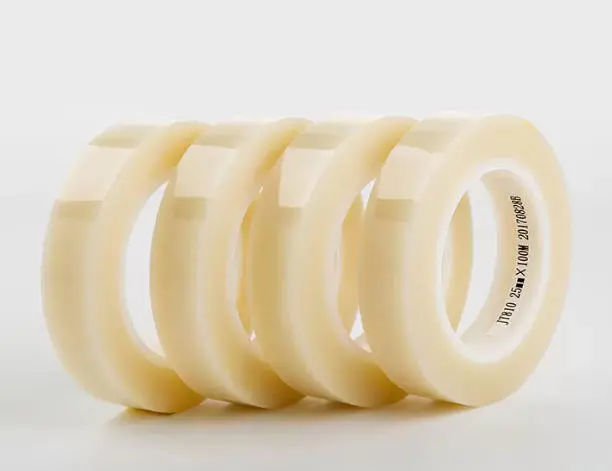
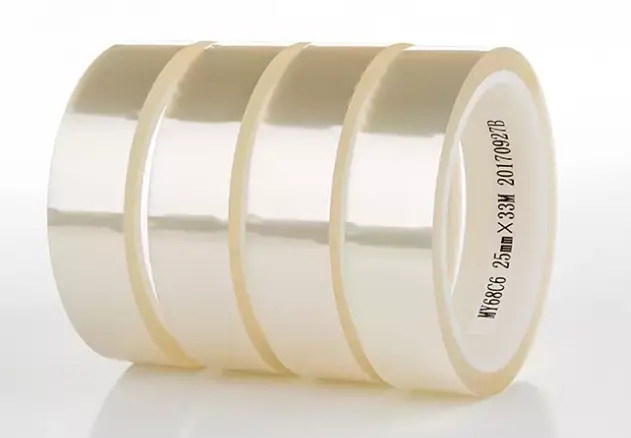
في إنتاج العدسات الراتنجية، يتم تشكيل العدسة بين مكونات القالب بينما يخضع الراتنج لعملية معالجة يتم التحكم فيها. قبل أن يتم فصل العدسة النهائية عن القالب، يجب أن تبقى هذه المكونات في الموضع المقصود. الشريط المستخدم خلال هذه المرحلة مؤقت، لكن سلوكه قد يؤثر على تناسق العملية.
وهذا يجعل شريط القالب لإنتاج عدسات الراتنج مختلفًا عن شريط التثبيت للأغراض العامة. يتم تطبيقه على عملية قد تتغير فيها المواد المحيطة به بمرور الوقت. يتم إدخال الراتينج، ويتم التعامل مع مجموعة القالب، وتتم دورة المعالجة، وفي النهاية يجب فصل المكونات. يجب أن يظل الشريط مفيدًا خلال الجزء المطلوب من هذا التسلسل، ثم يتوقف عن كونه مفيدًا دون خلق مشكلة أخرى.
من الأسهل فهم الدور العملي من خلال تجميع القالب نفسه. إذا تغير مكونان من القالب بعد تحديد موضعهما، فقد يكون التغيير صغيرًا بدرجة كافية بحيث لا يلاحظه أحد أثناء التعامل ولكنه كبير بما يكفي للتأثير على العدسة الناتجة. يوفر الشريط تثبيتًا ميكانيكيًا مؤقتًا أثناء تحرك التجميع خلال عملية الإنتاج. يمكن أن يساعد أيضًا في الحفاظ على الاتصال بين المكونات التي تتطلب واجهة مستقرة.
النقطة المهمة هي أن الشريط ليس مسؤولاً عن تشكيل السطح البصري. وتتمثل مهمتها في دعم الظروف التي يتم في ظلها تشكيل السطح البصري باستمرار .
تصبح المتطلبات الخاصة بشريط تصنيع العدسات الراتنجية أكثر تطلبًا بمجرد بدء دورة الإنتاج.
أثناء التجميع الأولي، يهتم المشغلون بشكل أساسي بما إذا كان يمكن تطبيق الشريط بدقة وما إذا كان القالب سيبقى في مكانه. بمجرد بدء معالجة الراتنج ومعالجته، يتعرض الشريط للظروف الفعلية لعملية التصنيع. يصبح وقت التلامس أطول، وقد تتغير درجة الحرارة، ويمكن أن يختلف نظام الراتنج المحيط عن المواد المستخدمة في اختبار المادة اللاصقة القياسية.
ولهذا السبب يمكن أن يبدو الشريط مرضيًا تمامًا أثناء التجميع ويستمر في الحصول على نتيجة غير متوقعة في وقت لاحق من الدورة.
فكر في تسلسل إنتاج بسيط:
1. يتم وضع مكونات القالب وتثبيتها بشكل مؤقت.
2. يتم إدخال الراتنج ويتم تجهيز التجميع للمعالجة.
3. يبقى التجميع معًا لفترة المعالجة المحددة.
4. تتم إزالة الشريط أو فصل القالب للعملية التالية.
في كل نقطة، يقوم الشريط بشيء مختلف قليلاً. في وقت مبكر من العملية، يعد استقرار الأبعاد والتعامل معها أمرًا مهمًا. أثناء المعالجة، يجب أن تظل المادة اللاصقة والبطانة ثابتة في ظل ظروف العملية. عند الإزالة، يجب تحرير السند بطريقة خاضعة للرقابة.
لهذا السبب، يجب تقييم الشريط المستخدم في صب العدسات الراتنجية كجزء من دورة الإنتاج الكاملة بدلاً من اعتباره مادة معزولة موضوعة على لوحة اختبار.
غالبًا ما تتم مناقشة العدسات الراتنجية من خلال معامل الانكسار، لكن معامل الانكسار وحده لا يصف البيئة التي سيعمل فيها الشريط.
قد تشتمل العدسة مقاس 1.49 أو 1.56 أو 1.60 على تركيبات راتنجية مختلفة أو أنظمة مونومر أو جداول معالجة أو ظروف إنتاج. وبالتالي، فإن عدستين لهما معاملات انكسار مختلفة قد تخلق متطلبات مختلفة للشريط، في حين أن منتجين لهما معاملات انكسار مماثلة قد يستمران في استخدام ظروف معالجة مختلفة.
بالنسبة لشريط قالب العدسات لإنتاج العدسات الراتنجية ، فإن هذا التمييز مهم لأن المادة اللاصقة لا تتفاعل مع "درجة العدسة" المجردة. يتفاعل مع بيئة التصنيع الفعلية.
قبل تأهيل الشريط، يجب على فرق الإنتاج تحديد المتغيرات التي ستبقى ثابتة أثناء الاختبار:
· نظام الراتنج أو المونومر
· مادة القالب وحالة السطح
· طريقة المعالجة والدورة
· طريقة تطبيق الشريط
· وقت الاتصال المطلوب
· إجراءات الإزالة
والغرض من ذلك ليس إنشاء مواصفات معملية معقدة. إنه لمنع اختيار الشريط الناجح على ما يبدو من الاعتماد على ظروف الاختبار الخاطئة.
لذلك يجب التعامل مع الشريط الذي يعمل بنظام راتينج واحد على أنه معتمد لهذه العملية ، بدلاً من اعتباره مناسبًا تلقائيًا لكل خط إنتاج عدسات راتينج.
يُعد الالتصاق الأولي مفيدًا في فحص المواد، لكنه لا يوضح سوى القليل عما يحدث بعد بقاء الشريط في بيئة الإنتاج للفترة المطلوبة.
تخيل شريطًا يتم تطبيقه على قالب واختباره على الفور. إنه ثابت بقوة، ويبدو التطبيق نظيفًا، ولا يواجه المشغل صعوبة في التعامل معه. هذه النتيجة تجيب فقط على السؤال الأول: هل يستطيع الشريط تثبيت التجميع في البداية؟
يطرح خط الإنتاج عدة أسئلة إضافية.
هل سيبقى الشريط في مكانه بعد بدء دورة المعالجة؟ هل يحتفظ الجزء الخلفي بشكله؟ هل يصبح تحرير المادة اللاصقة أكثر صعوبة بشكل ملحوظ بعد ملامستها لفترة طويلة؟ هل يمكن للمشغل إزالة الشريط دون الإضرار بسطح العمل أو تلويثه؟
تصبح هذه الأسئلة ذات أهمية خاصة عند تغيير دورة الإنتاج. يمكن لتركيبة راتينج جديدة أو فترة معالجة أطول أن تحول شريط عدسة راتينج مقبول سابقًا إلى مادة تحتاج إلى إعادة تأهيلها.
ولذلك ينبغي أن تتضمن المقارنة المفيدة حالة الشريط قبل المعالجة وبعدها.
نقطة تفتيش | سؤال الإنتاج |
قبل المعالجة | هل يتم الاحتفاظ بالقالب بدقة بعد التطبيق؟ |
أثناء المعالجة | هل يظل الشريط ثابتًا دون رفعه أو تحريكه؟ |
بعد المعالجة | هل تغير السلوك اللاصق بشكل ملحوظ؟ |
أثناء الإزالة | هل يمكن فصل الشريط بمعدل متحكم فيه؟ |
بعد الإزالة | هل لا يزال القالب أو سطح التلامس مقبولاً للعملية التالية؟ |
يوفر هذا النوع من الاختبارات معلومات أكثر فائدة من مقارنة قيم التصاق القشرة وحدها لأنها تعكس التسلسل الفعلي الذي يجب أن يبقى عليه الشريط.
سطح الاتصال يستحق الاهتمام أيضًا. يمكن أن يؤدي الشريط أداءً جيدًا على سطح اختبار مستوٍ ولكنه يتصرف بشكل مختلف عند وضعه حول شكل قالب العدسة الفعلي.
عندما يتم لف الشريط أو وضعه حول منطقة منحنية، يجب أن يتبع الجزء الخلفي السطح دون توتر مفرط. إذا لم يكن مطابقًا بشكل كافٍ، فقد تفقد الحواف الاتصال تدريجيًا. ومع ذلك، إذا تمددت المادة بسهولة شديدة أثناء التطبيق، فقد لا يتمكن المشغل من إعادة إنتاج نفس حالة التطبيق من مجموعة إلى أخرى.
ويصبح هذا مشكلة تتعلق بالتحكم في العملية وليس مجرد مشكلة تتعلق بقوة اللصق.
على سبيل المثال، قد يقوم المشغل بوضع قطعتين من نفس الشريط على قوالب متطابقة ظاهريًا. يتم تطبيق قطعة واحدة بتوتر أكبر قليلاً والأخرى بتوتر أقل. إذا كان بناء الشريط حساسًا للغاية للتمدد، فقد تكون حالة التلامس الناتجة مختلفة على الرغم من أن المنتج نفسه لم يتغير.
هذا هو السبب في أن البناء المادي لشريط قالب العدسة البصرية مهم إلى جانب نظامه اللاصق. تساهم مرونة الدعم وثبات الأبعاد والسمك وخصائص التعامل في مدى ثبات الشريط الذي يمكن تطبيقه على القالب.
الهدف ليس أقصى قدر من المرونة أو أقصى قدر من الالتصاق. الهدف هو شريط يمكن تطبيقه بشكل متكرر في التكوين المقصود ويظل هناك للجزء المطلوب من العملية.
أحد أسهل الأخطاء في اختيار الشريط هو الحكم على الأداء فقط عند النقطة التي يتم فيها تطبيق الشريط.
في مرحلة الإنتاج، يجب إزالة الشريط في النهاية.
إذا كانت الإزالة تتطلب قوة مفرطة، فقد يبطئ المشغلون العملية أو يغيرون أسلوب الإزالة الخاص بهم. إذا أصبح من الصعب تحرير المادة اللاصقة بعد المعالجة، فقد لا يكون الشريط مناسبًا لدورة الإنتاج المقصودة على الرغم من أن أداء التثبيت الأولي كان ممتازًا.
هذا لا يعني أن كل تطبيق يتطلب التصاق منخفض للغاية. يمكن للشريط الذي يتم تحريره بسهولة أن يخلق مشكلة خاصة به إذا تحركت مجموعة القالب أثناء المناولة.
يقع النطاق المفيد بين هاتين النتيجتين:
قوة إمساك كافية أثناء العملية المطلوبة، يليها إطلاق يمكن التنبؤ به عند اكتمال العملية.
وهذا التوازن مهم بشكل خاص عندما تكون أحجام الإنتاج مرتفعة. يمكن لمشكلة إزالة صغيرة تتكرر مئات أو آلاف المرات أن تصبح مشكلة قابلة للقياس في مجال العمالة والإنتاج.
بالنسبة لشريط تصنيع عدسات الراتنج الجديد ، فإن طريقة التأهيل الأكثر موثوقية هي عادةً تجربة إنتاج خاضعة للرقابة بدلاً من قائمة طويلة من أرقام المختبر.
يجب أن يتم تطبيق الشريط باستخدام نفس الطريقة المستخدمة في خط الإنتاج. يجب أن يكون للقالب نفس حالة السطح، ويجب أن يمر الراتنج بنفس دورة المعالجة. إذا تمت إزالة الشريط عادةً بعد فترة بقاء معينة، فيجب أيضًا إعادة إنتاج تلك الفترة.
يجب أن تسجل التجربة ليس فقط ما إذا كانت مجموعة العدسات ستنجو من العملية، ولكن أيضًا ما إذا كان الشريط يخلق اختلافًا بين المشغلين أو الدفعات.
يمكن أن يركز التقييم العملي على أربعة أسئلة:
· هل ظل القالب في مكانه الصحيح طوال العملية المطلوبة؟
· هل حافظ الشريط على اتصال ثابت في ظل ظروف المعالجة الفعلية؟
· هل يمكن للمشغلين إزالته دون بذل جهد غير عادي أو انقطاع العملية؟
· هل كانت النتيجة قابلة للتكرار عبر تجميعات متعددة؟
يعد هذا الأسلوب مفيدًا بشكل خاص عند التغيير من شريط إلى آخر. بدلاً من السؤال عن المنتج الذي يتمتع بأعلى المواصفات على الورق، يمكن لفريق الإنتاج مقارنة كيفية تصرف كل شريط في ظل ظروف مماثلة.
كما أنه يجعل استكشاف الأخطاء وإصلاحها أسهل. إذا فشل الشريط فقط بعد دورة المعالجة، يمكن أن يركز التحقيق على التعرض للعملية. إذا فشلت أثناء التطبيق، فقد تتعلق المشكلة بدلاً من ذلك بحالة السطح، أو ضغط التطبيق، أو سلوك الدعم، أو هندسة القالب.
تأتي قيمة شريط القالب لإنتاج عدسات الراتنج من قدرته على سد عدة مراحل من التصنيع دون أن يصبح جزءًا دائمًا من التجميع.
إنه يدعم القالب خلال الفترة التي يكون فيها تحديد الموضع مهمًا، ويظل فعالاً أثناء معالجة الراتنج، ثم يحتاج إلى ترك العملية نظيفة بما يكفي لمواصلة العملية التالية. وبالتالي يتم تحديد الشريط الصحيح من خلال نافذة الإنتاج التي يجب أن يعمل فيها، وليس من خلال رقم أداء واحد.
بالنسبة للمصنعين الذين يعملون مع تطبيقات مختلفة لعدسات الراتنج، يمكن تقييم أشرطة القوالب الخاصة بالعدسات الضوئية وفقًا لتكوين القالب الفعلي ودورة الإنتاج. قد تتطلب درجات معينة من العدسات التحقق بشكل منفصل، خاصة عندما تختلف تركيبة الراتنج أو ظروف المعالجة.
إحدى الطرق المفيدة للتعامل مع الاختيار هي البدء بالعملية بدلاً من الشريط:
ما الراتنج الذي تتم معالجته؟ كيف يتم تجميع القالب؟ كم من الوقت يبقى الشريط في مكانه؟ ما هي الشروط التي تواجهها قبل الإزالة؟
بمجرد تحديد هذه الأسئلة، يمكن تقييم أداء الشريط مقابل المتطلبات التي تهم بالفعل على خط الإنتاج. وهذا ما يجعل شريط العدسات المستخدم في تطبيقات العدسات الراتنجية مفيدًا: ليس فقط لأنه يمكنه الالتصاق بالقالب، ولكن يظل سلوكه قابلاً للتنبؤ به طوال المرحلة التي تعتمد عليها عملية التصنيع.