en
 vi
 es
 th
 pt
 ms
 ko
 ru
 fr
 de
 ar
 hi
 id


Oct 23,2026
Types of Masking Tape and Their Industrial Applications
عادة ما تتم ملاحظة بقايا شريط قالب العدسة بعد تقشير الشريط من القالب. قد تبقى طبقة لاصقة رقيقة على سطح القالب، أو قد تنتقل بقع صغيرة من المادة اللاصقة من الشريط إلى القالب. في بيئة الإنتاج، حتى كمية صغيرة من البقايا يمكن أن تصبح مشكلة متكررة لأنها تؤثر على فتح القالب، وتكرار التنظيف، ووقت الدورة، واتساق صب العدسة اللاحقة.
نادرًا ما يكون السبب مجرد "كثرة الالتصاق". تعتمد النتيجة الفعلية على التفاعل بين الشريط اللاصق وسطح القالب ونظام الراتنج ودرجة الحرارة ودورة المعالجة وعملية التقشير. قد يتصرف الشريط الذي يتم إزالته بشكل نظيف أثناء تجربة درجة حرارة الغرفة بشكل مختلف بعد قضاء الوقت في عملية صب ساخنة.
بالنسبة للمصنعين الذين يستخدمون شريط قالب العدسة ، فإن الخطوة الأولى هي تحديد متى وأين تظهر البقايا بدلاً من تغيير الشريط على الفور.
هناك عدة أنماط شائعة يمكن أن تساعد في تضييق نطاق السبب:
· تظهر البقايا عبر منطقة الاتصال بأكملها تقريبًا.
· يبقى اللاصق حول حافة القالب فقط.
· ظهور بقع لاصقة صغيرة بعد التقشير.
· تصبح البقايا أكثر وضوحًا بعد المعالجة بدرجة حرارة أعلى.
· تتم إزالة الشريط بشكل نظيف من أحد القوالب ولكنه يترك بقايا على قالب آخر.
تشير هذه الأنماط إلى تفاعلات مختلفة بين المادة اللاصقة وظروف الإنتاج.
تحدث بقايا المادة اللاصقة عمومًا عندما لا يحافظ نظام المادة اللاصقة على التوازن المقصود بين الالتصاق وقوة التماسك أثناء المعالجة. يجب أن يحمل الشريط مجموعة القالب بشكل آمن، ولكن يجب أن يظل اللاصق متصلاً بالشريط عند إزالة الشريط.
إذا أصبح الرابط اللاصق بالقالب أقوى أثناء المعالجة، أو إذا أصبحت المادة اللاصقة نفسها طرية أو انكسرت داخليًا، فقد يبقى جزء من المادة اللاصقة على القالب. يوصف هذا عادةً بأنه نقل لاصق أو مادة لاصقة متبقية.
يمكن أن يصبح الوضع أكثر تعقيدًا أثناء إنتاج العدسات الراتنجية لأن الشريط قد يتعرض للمونومرات، ومعالجة الحرارة، والضغط، والتغيرات في مجموعة القالب. لذلك تحتاج المادة اللاصقة إلى الحفاظ على سلوك مستقر طوال العملية الفعلية وليس أثناء التطبيق فقط.
إحدى الطرق المفيدة لتشخيص بقايا شريط قالب العدسة هي مقارنة الشريط قبل الإنتاج وبعده. إذا تغير السطح اللاصق بشكل ملحوظ بعد المعالجة، فقد تكون المشكلة مرتبطة بالتعرض الحراري أو التفاعل مع مواد المعالجة بدلاً من مجرد مستوى اللزوجة الأولي.
للحصول على نظرة عامة على المواد والتطبيقات المعنية، يمكن أيضًا تقييم مجموعة منتجات شريط قوالب العدسات البصرية وفقًا لعملية صب العدسات الفعلية.
تصبح إزالة شريط قالب العدسة أمرًا صعبًا عندما يتطور الشريط بشكل مفرط مع القالب أو يفقد استقراره الميكانيكي أثناء المعالجة. في بعض الحالات، يمكن أن يتمزق الشريط نفسه أو يتمدد أثناء التقشير. وفي حالات أخرى، يختفي الفيلم لكنه يترك مادة لاصقة خلفه.
هذه أوضاع فشل مختلفة ولا يجب التعامل معها على أنها نفس المشكلة.
مشكلة الإزالة | سبب الإنتاج المحتمل | نتيجة نموذجية |
قشور الشريط بقوة عالية | التصاق المفرط أو الترابط الناجم عن العملية | صعوبة فتح القالب |
يبقى اللاصق على القالب | نقل لاصق أو فشل متماسك | التنظيف مطلوب |
يمتد الشريط أثناء التقشير | تليين الفيلم أو المادة اللاصقة | إزالة بطيئة وغير متناسقة |
دموع الشريط | الإجهاد الميكانيكي المفرط أو ضعف الدعم | تبقى شظايا الشريط |
تختلف عملية الإزالة بين الدفعات | اختلاف المواد أو العملية | دورة الإنتاج غير المستقرة |
يمكن أن تؤثر سرعة التقشير أيضًا على النتيجة. قد يؤدي سحب الشريط بسرعة كبيرة جدًا إلى زيادة الضغط على الواجهة اللاصقة، في حين أن زاوية التقشير غير المتناسقة يمكن أن تجعل عملية الإزالة أقل قابلية للتنبؤ بها. قد يقوم المشغلون بالتعويض عن طريق تغيير طريقة الإزالة، ولكن هذا يمكن أن يقدم مصدرًا آخر للاختلاف بين دفعات الإنتاج.
الهدف من إزالة شريط قالب العدسة ليس مجرد تسهيل تقشير الشريط. إنه لتحقيق فصل متحكم فيه دون إتلاف القالب، أو تلويث السطح، أو إنشاء أعمال تنظيف إضافية.

تعد درجة الحرارة أحد أهم المتغيرات عند التحقق من مشاكل البقايا والإزالة. المواد اللاصقة حساسة لدرجة الحرارة، ويمكن أن يتغير سلوكها بشكل كبير بين التطبيق والمعالجة.
أثناء دورة صب العدسة، قد يتعرض الشريط لدرجة حرارة مرتفعة لفترة محددة. إذا أصبحت المادة اللاصقة طرية بشكل مفرط، فقد تصبح أكثر عرضة للنقل. إذا تفاعلت كيمياء المادة اللاصقة مع نظام الراتنج أو مواد المعالجة الأخرى، فقد يتغير سلوك الإزالة أيضًا بعد المعالجة.
التاريخ الحراري الكامل مهم، وليس فقط الحد الأقصى لدرجة حرارة الفرن. ينبغي لتقييم الإنتاج المفيد أن يأخذ في الاعتبار ما يلي:
· ذروة درجة حرارة المعالجة
· الوقت في درجة حرارة مرتفعة
· معدل التدفئة والتبريد
· عدد دورات التسخين
· التعرض للراتنج أو المونومر
· الوقت بين المعالجة وإزالة الشريط
على سبيل المثال، قد يُظهر الشريط إزالة نظيفة بعد اختبار تسخين معملي قصير ولكنه ينتج عنه بقايا بعد دورة إنتاج أطول. قد يأتي الفرق من التعرض الحراري التراكمي بدلاً من عتبة درجة حرارة واحدة.
ولهذا السبب يجب التحقق من صحة إزالة شريط قالب العدسة في ظل نفس الظروف المستخدمة في الإنتاج أو محاكاة قريبة لها. لا يمكن لاختبار التقشير في درجة حرارة الغرفة وحده أن يمثل كل فشل يحدث بعد المعالجة.
تعتبر حالة سطح القالب عاملاً رئيسياً آخر. يمكن لقالبين مصنوعين من نفس المادة أن ينتجا نتائج إزالة مختلفة في حالة اختلاف تشطيب سطحهما أو نظافتهما أو تاريخ الإنتاج السابق.
يمكن للزيت والغبار ومركبات التلميع وبقايا عوامل التنظيف والمواد اللاصقة المنقولة مسبقًا أن تغير الواجهة بين الشريط والعفن. يمكن أن تؤثر خشونة السطح أيضًا على كيفية اتصال المادة اللاصقة بالقالب.
عندما تظهر البقايا بشكل غير متوقع، تحقق مما يلي:
1. لقد تغيرت طريقة تنظيف القالب.
2. يتم استخدام مادة كيميائية مختلفة للتنظيف.
3. لقد خضع القالب للتلميع أو المعالجة السطحية.
4. تم إعادة استخدام القالب لدورات أكثر بكثير.
5. تبقى بقايا المادة اللاصقة السابقة على السطح.
6. يتم تطبيق الشريط على سطح جاف تمامًا.
لا يعني القالب النظيف بالضرورة أن سطح القالب محايد كيميائيًا. يمكن لعوامل التنظيف أو المعالجات السطحية أن تغير طريقة ترطيب المادة اللاصقة وارتباطها بالقالب.
لهذا السبب، يجب أن يقوم استكشاف أخطاء البقايا وإصلاحها بمقارنة حالة سطح القالب الفعلية بدلاً من افتراض أن الشريط هو المتغير الوحيد.
ترتبط مشاكل الإنتاج الصعبة وبقايا العفن ارتباطًا وثيقًا. عندما تبقى مادة لاصقة حول واجهة القالب، قد يحتاج المشغلون إلى تنظيف إضافي قبل إعادة استخدام القالب. وهذا يضيف العمالة ويمكن أن يطيل دورة التشكيل.
والأهم من ذلك، أن البقايا المتكررة يمكن أن تؤثر تدريجيًا على اتساق العملية. إذا تم إجراء التنظيف يدويًا، فقد تختلف كمية البقايا التي تمت إزالتها من قالب إلى آخر. يمكن أن يؤدي التنظيف الميكانيكي المفرط أيضًا إلى حدوث خدوش أو تغيرات في السطح بمرور الوقت.
وبالتالي يمكن أن يمتد تأثير الإنتاج إلى ما هو أبعد من البقايا المرئية نفسها:
· وقت أطول لتنظيف القالب
· زيادة التعامل مع العفن
· المزيد من دورات الإنتاج المتغيرة
· ارتفاع خطر تلوث السطح
· زيادة الاعتماد على المشغل
· متطلبات التفتيش الإضافية
· التأخير المحتمل بين دورات الصب
يمكن لمشكلة البقايا التي تبدو في البداية بسيطة أن تصبح كبيرة عندما تتضاعف عبر مئات أو آلاف دورات الإنتاج.
تعد عملية استكشاف الأخطاء وإصلاحها المنظمة أكثر فائدة من تغيير مواصفات الشريط على الفور. ابدأ بتحديد ما إذا كانت المشكلة متعلقة بالشريط أو القالب أو العملية أو التفاعل بينهما.
ويمكن تنظيم مقارنة بسيطة حول أربعة متغيرات:
عامل | ما يجب التحقق منه | لماذا يهم |
الشريط | الدعم، السلوك اللاصق، اتساق الدفعة | يحدد أداء الإزالة الأساسية |
قالب | المواد، النهاية، النظافة، المعالجة السطحية | يغير التفاعل اللاصق |
عملية | درجة الحرارة، وقت المعالجة، الضغط، عدد الدورات | يغير السلوك اللاصق أثناء الاستخدام |
إزالة | الزاوية، السرعة، التوقيت، طريقة التشغيل | يؤثر على إجهاد الانفصال |
إذا تعرض خط إنتاج واحد فقط لبقايا، قم بمقارنة حالة القالب ومعلمات العملية مع خط آخر يستخدم نفس الشريط. إذا أظهر كل سطر نفس المشكلة بعد تغيير العملية، تحقق من المعالجة الجديدة أو ظروف المواد أولاً.
إذا ظهرت البقايا فقط مع مادة قالب معينة أو معالجة سطحية معينة، فمن المحتمل أن تكون الواجهة هي المتغير الأكثر أهمية.
يساعد هذا الأسلوب على تجنب إجراء تغييرات غير ضرورية على عدة متغيرات في وقت واحد، مما قد يجعل من الصعب تحديد السبب الأصلي.
يبدأ تحسين إزالة شريط قالب العدسة بالتحكم في عملية التطبيق والإزالة الكاملة.
يجب وضع الشريط على سطح نظيف وجاف مع ضغط ثابت. يمكن أن تؤدي التجاعيد والجزيئات المحتبسة والاتصال غير المتساوي إلى إنشاء تركيزات إجهاد موضعية تؤثر على عملية الإزالة. يجب على المشغلين أيضًا اتباع طريقة تقشير متسقة بدلاً من الاعتماد على التقنية الفردية.
يجب أن يظل الشريط نفسه ثابتًا أثناء دورة الإنتاج. من الناحية العملية، يبحث المصنعون عادة عن مزيج من:
· المسار الأولي الكافي لتحديد المواقع
· التصاق ثابت أثناء المعالجة
· مقاومة جيدة لدرجة حرارة المعالجة الفعلية
· التحكم في سلوك التقشير
· نقل لاصق منخفض
· قوة دعم متسقة
· إزالة نظيفة بعد صب
ويجب النظر في هذه المتطلبات معًا. قد تؤدي زيادة الالتصاق إلى تحسين التثبيت ولكنها قد تجعل عملية الإزالة أكثر صعوبة. قد يؤدي تقليل الالتصاق إلى تحسين التقشير ولكن يمكن أن يخلق حركة أثناء القولبة.
وبالتالي فإن الهدف هو الالتصاق الذي يتم التحكم فيه من خلال الإزالة النظيفة ، وليس قيمة الالتصاق الأعلى أو الأدنى.
تكون الاختبارات المعملية مفيدة للغاية عندما تعكس دورة الإنتاج الفعلية. يمكن لاختبار الفحص الأساسي مقارنة سلوك الشريط قبل وبعد التعرض لظروف التشكيل المقصودة.
على الأقل، قم بتقييم:
قبل المعالجة: تحقق من المسار الأولي وسلوك التطبيق وملامسة السطح وخصائص التقشير الأساسية.
بعد التعرض الحراري: قم بتطبيق نفس الشريط على سطح القالب الفعلي أو التمثيلي، وقم بتعريضه لدرجة حرارة الإنتاج ووقت الدورة، ثم افحص الشريط والعفن بعد الإزالة.
بعد الدورات المتكررة: إذا تم إعادة استخدام القالب، فتحقق مما إذا كانت البقايا أو قوة الإزالة تتغير بعد دورات إنتاج متعددة.
يجب فحص القالب تحت إضاءة ثابتة بعد كل اختبار. قد لا يكون نقل المادة اللاصقة الرقيقة جدًا واضحًا أثناء التعامل العادي، ولكن يمكن أن يصبح مرئيًا أثناء الفحص الدقيق.
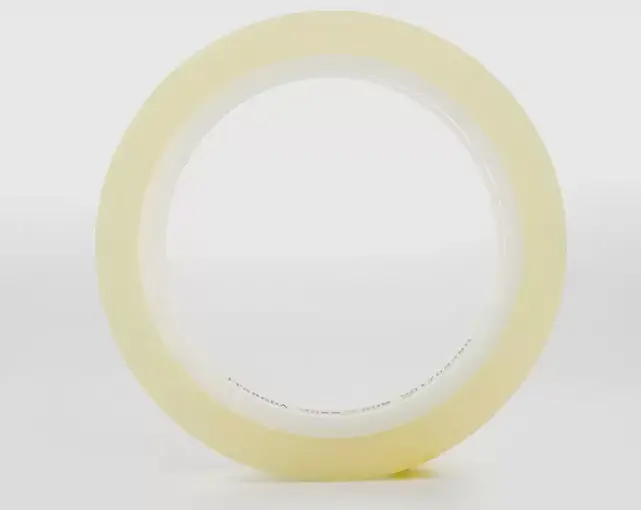
للحصول على تأهيل الإنتاج، يجب تقييم منتج مثل شريط العدسات ذات معامل الانكسار 1.60 وفقًا للراتنج الفعلي وتكوين القالب وظروف المعالجة ومتطلبات الإزالة بدلاً من اختياره من مؤشر الانكسار وحده.
عندما يواجه فريق الإنتاج بقايا أو صعوبة في الإزالة، فإن الحل ليس بالضرورة شريطًا ذو التصاق أقل. يعتمد الاختيار الأفضل على ما يحدث في الواجهة اللاصقة.
وينبغي أن تشمل الأسئلة الرئيسية ما يلي:
· هل يظل الشريط ثابتًا طوال دورة المعالجة؟
· هل تنتقل المادة اللاصقة إلى القالب بعد التسخين؟
· هل قوة الإزالة متسقة من دفعة إلى أخرى؟
· هل يظل الشريط الخلفي سليمًا أثناء التقشير؟
· هل يعمل الشريط مع سطح القالب المحدد؟
· هل يؤثر الراتينج أو المونومر على السلوك اللاصق؟
· هل يستطيع المشغلون إزالة الشريط باستخدام طريقة متسقة؟
· هل يحافظ الشريط على الإزالة النظيفة بعد دورات الإنتاج المتكررة؟
يجب أن تشمل مؤهلات المورد العينات التي تم اختبارها في ظل ظروف الإنتاج الفعلية. تعد البيانات الفنية مثل قوة التقشير والسمك ومقاومة درجات الحرارة مفيدة للفحص الأولي، ولكن يجب أن يتبعها اختبار على مستوى العملية.
بالنسبة لشريط قالب العدسة ، فإن السؤال العملي في النهاية ليس ما إذا كان الشريط يتمتع بقدرة التصاق قوية أو مقاومة لدرجات الحرارة العالية في عزلة. يتعلق الأمر بما إذا كان نظام الشريط الكامل يمكنه تثبيت القالب بشكل آمن أثناء المعالجة ثم فصله بشكل نظيف عند انتهاء دورة التشكيل.
تقلل عملية الإزالة المستقرة من أعمال التنظيف، وتحمي حالة العفن، وتجعل الانتقال من التجارب المعملية إلى تكرار الإنتاج أكثر قابلية للتنبؤ به.